很多买家在评估二手海德堡胶印机时,习惯把精力放在印刷单元、飞达或墨控系统上,反而对末端的收纸单元一笔带过。事实上,收纸滚筒、牙排链条、纸张制动系统和不停机收纸装置直接决定了印品堆放质量、换纸效率以及后续能否加装喷码、检测或联动线。验收不到位,往往意味着进场后还要额外投入数万元进行链条、导轨、制动辊或伺服电机的修复。本文基于常见机型(CD102 / SM102 系列为主)的收纸结构,给出可直接在现场复现的判据。
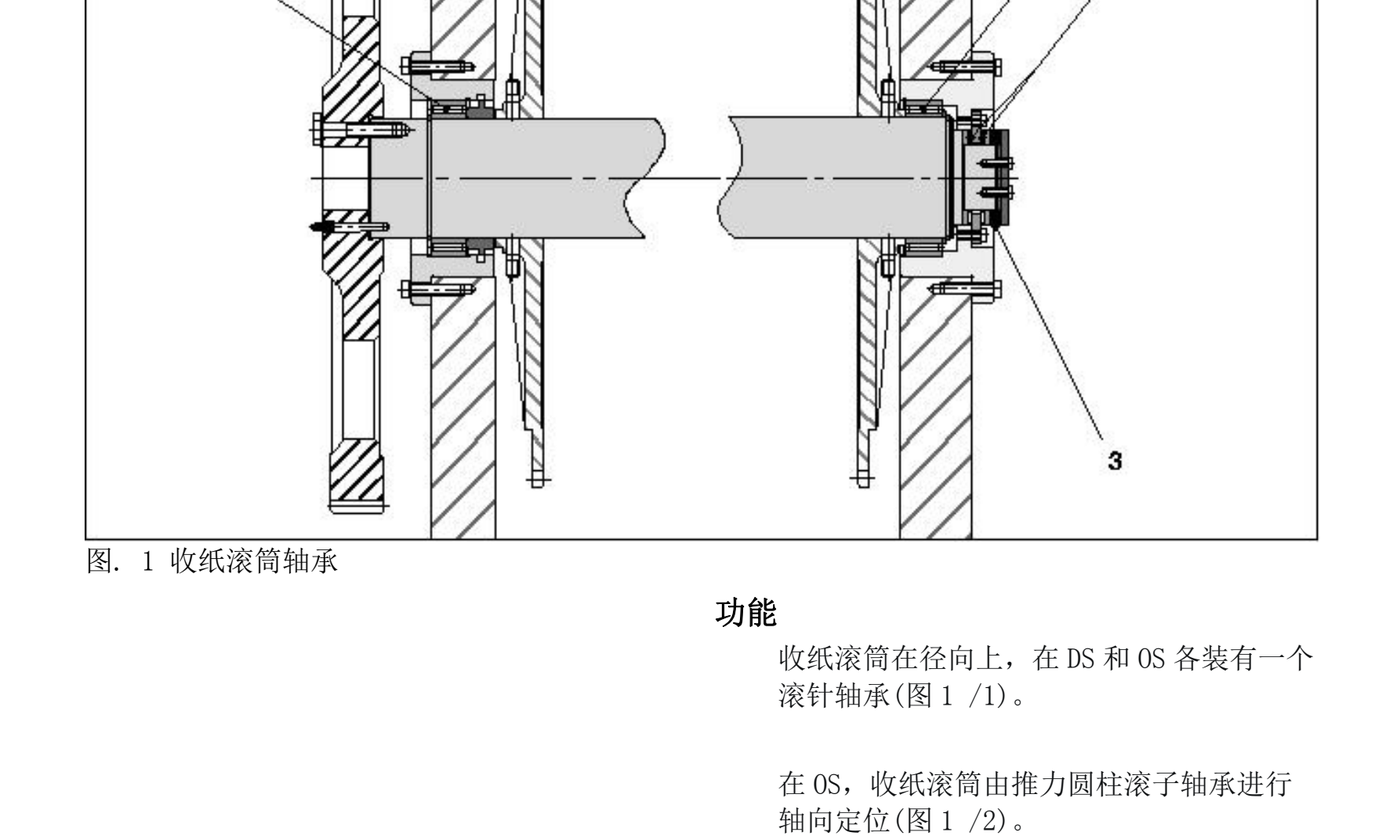
- 收纸滚筒轴承:径向由DS/OS两个滚针轴承支承,OS侧以推力圆柱滚子轴承轴向定位;维修后弹簧系统行程须回到0.2–0.6毫米。
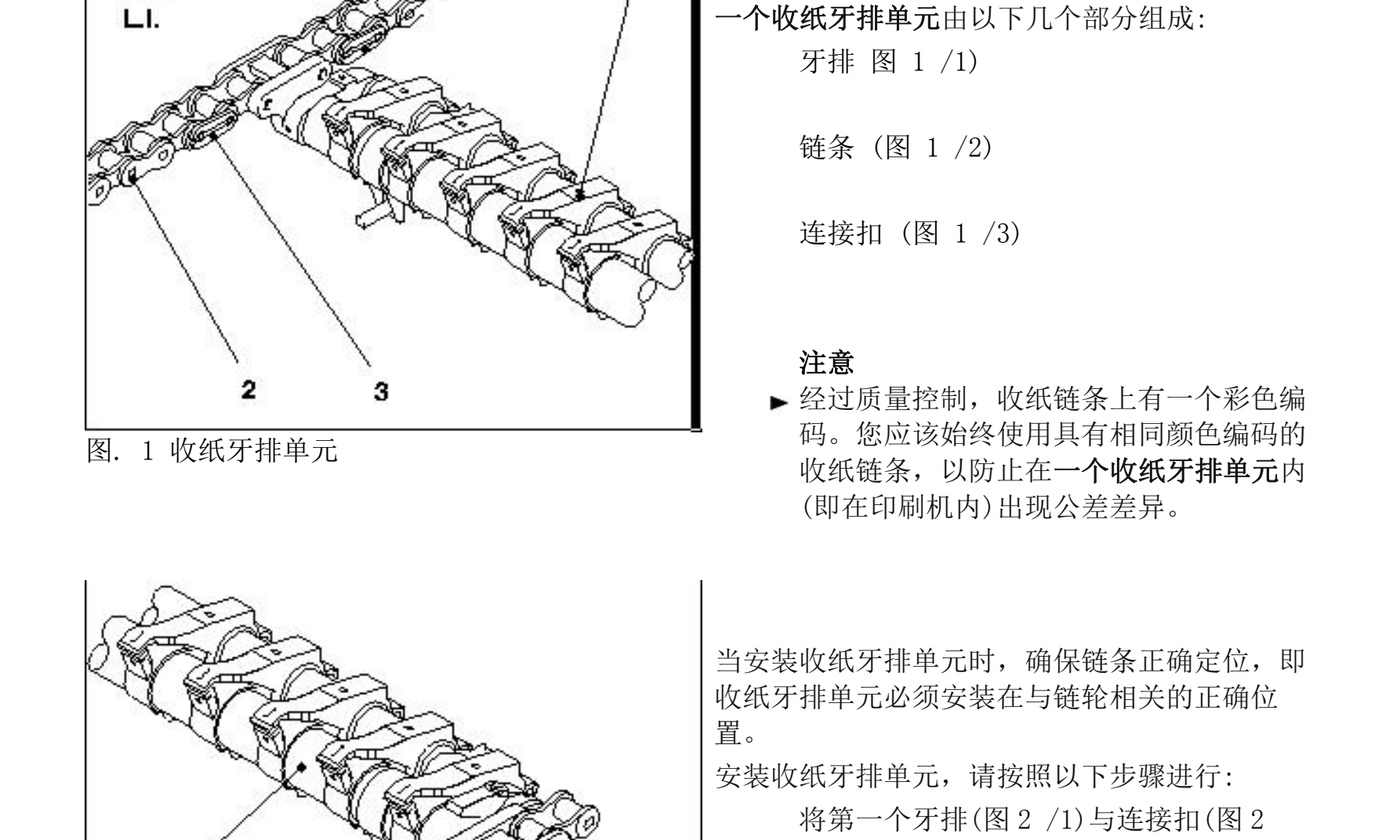
- 牙排与链条:同一收纸牙排单元必须使用同色编码链条,链条张力由24片杯形弹簧垫圈提供约2000牛拉力,弹簧行程约2.5毫米。
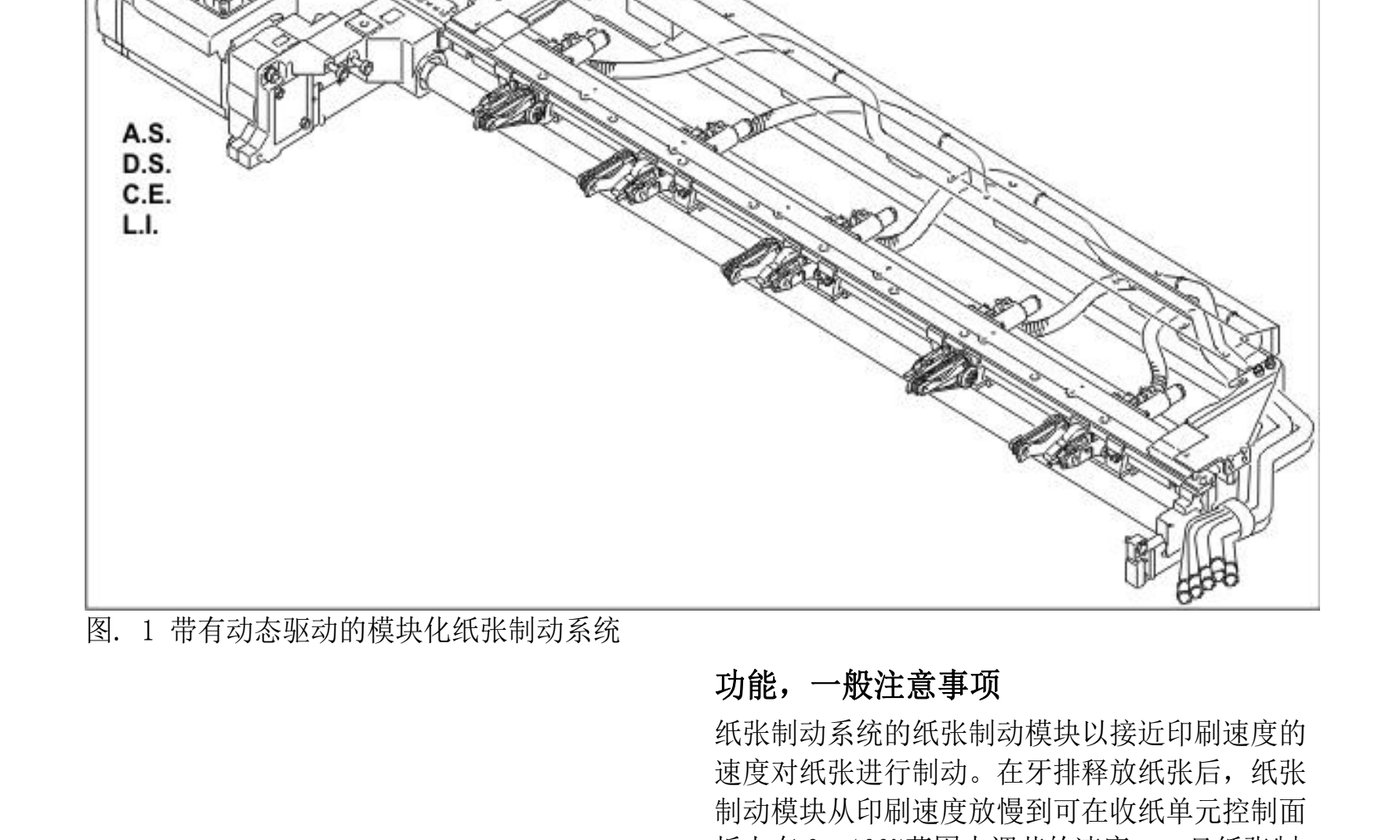
- 纸张制动系统:标准配置5个制动器,牙排释放后制动模块从印刷速度降至面板0–100%可调速度;单面与双面机型在吸入件、偏转轮、吸风带之外,双面模块额外配置O型密封。
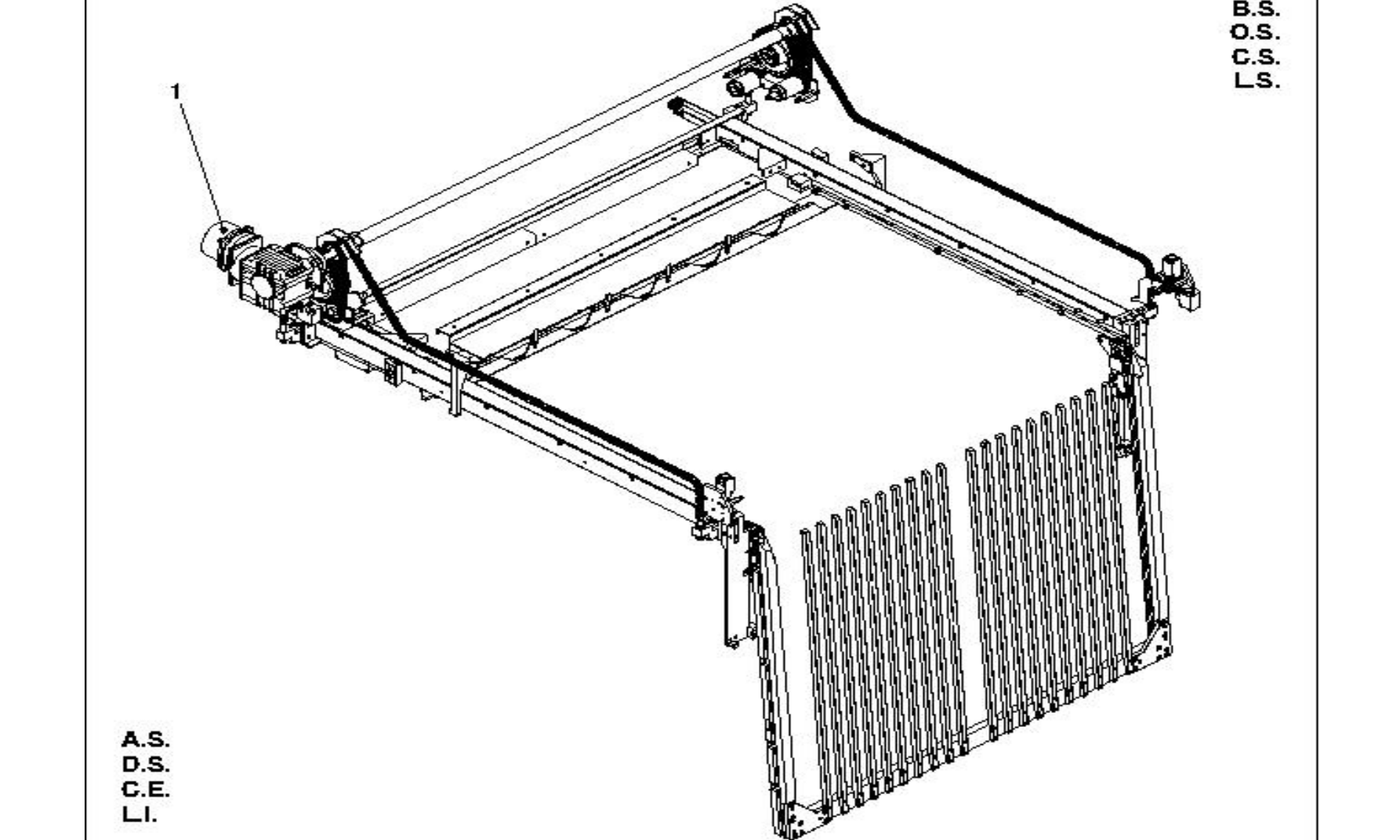
- 不停机收纸:副纸堆由电机70M2经链条驱动上下,支撑形式分耙式与托板式;下限位开关70S1097触发后须能稳定停住框架。
- 纸堆控制:超声波传感器12B65负责快/慢转换,电容式传感器12B69与12B132分别监测主纸堆上边缘及捕纸叉进入时机。
一、收纸滚筒与牙排链条:静态间隙与动态张力是核心
收纸滚筒承托着整张纸从压印滚筒转移到牙排,其轴承状态决定长期精度。验收时先看OS侧推力圆柱滚子轴承的轴向间隙是否已被正确调整:弹簧系统完整行程应在0.2–0.6毫米之间,若用手推拉滚筒能感到明显旷动,说明轴向定位垫圈已磨损或装配不到位。其次看径向滚针轴承是否有异响、过热痕迹或润滑油渗漏。
牙排链条是另一处高频磨损点。海德堡在出厂时对同一收纸牙排单元的两根链条做了彩色编码,现场若发现左右链条颜色不一致,说明链条已被混装或单根更换过,极易造成牙排不同步、叼口参差。链条张力由24片杯形弹簧垫圈组成的拉紧装置维持,名义拉力约2000牛,弹簧系统行程约2.5毫米;若链条已被拉长,弹簧组会被压到底,此时即使张紧螺栓已调至极限,牙排在高速下仍会出现“抖纸”。导轨与链条的间隙应保持在0.3–1.0毫米,全长度内均匀;若导轨局部磨损,链条运行中会出现周期性拍打声。
二、纸张制动系统:5组制动器与电位器电压是硬指标
纸张制动系统负责在牙排释放纸张后把纸面速度从印刷速度降到收纸速度,防止纸张飘移、蹭脏。海德堡增强收纸单元采用模块化动态驱动,共5个制动器,由制动驱动器通过摩擦轮带动驱动辊,再由时控模块控制每个制动单元。
现场验机可分三步:第一步无纸低速运行,观察5个吸风带模块是否能明显看到减速—停止—再加速的动作,且能听到驱动电机动态加减速的声音;第二步查看电位器停止位置电压,D.S.停止位应在0.1–0.2伏,O.S.停止位应在4.8–4.9伏,偏离过多说明模块支架或电位器已磨损;第三步检查驱动辊轴承与摩擦轮罩,驱动辊若出现径向跳动,摩擦轮罩沟槽结构磨平,都会直接降低制动一致性。若设备长期低速运转或频繁启停,摩擦轮罩沟槽磨损会更快。
三、不停机收纸配置:耙式与托板式的适用场景不同
不停机收纸对包装、书刊等长单业务价值最大,但二手机上常出现“有框架无副纸堆电机”或“支撑件缺失”的情况。增强收纸单元的不停机框架由副纸堆电机70M2通过链条驱动上下,支撑形式分为耙式与托板式两类。耙式更适合薄纸与中等幅面,托板式适合厚纸或纸板。
验收重点在限位与同步:下限位开关70S1097触发时,框架应能稳定停住且不出现链条滑齿;将框架下降到低位后,用木块支撑再手动盘车,应无异常阻力。若现场只有不停机框架而无支撑耙/托板,则该配置不具备立即投产条件,需向卖家确认原厂件号与供货周期。此外,气动后缘限位装置从SM102序列号537478、CD102序列号537456起可选配置,若机型早于该序列号却声称带后缘限位,需核对实物。
四、纸堆控制与齐纸器:传感器、伺服增益与气动限位
纸堆控制决定了收纸整齐度与自动换板可靠性。超声波传感器12B65监测纸堆上边缘,实现主纸堆快/慢速转换;电容式传感器12B69把纸堆上边缘稳定在纸张停止面;12B132则在不间断换纸时给出捕纸叉进入时机。验机时可在纸堆升降过程中用手遮挡传感器,观察控制面板是否有对应信号变化,无反应说明传感器或线路已老化。
侧齐纸器的基本位置可用机械尺寸复核:O.S.侧齐纸板与O.S.墙板距离55毫米,两侧齐纸板内部距离1040毫米;对应伺服电机维修界面读数应为704±2 incr。前齐纸板与纸尾限位板需与纸堆支撑板成直角,吸风轮限位点与前齐纸板距离应保持720毫米,对应伺服读数556±3 incr。若卖家仅说“齐纸调好了”却拿不出示数,建议按上述基准复测。气动后缘限位装置关闭时应与印刷机纵向平行,分度螺栓未结合、位置开关被触发;工作位置则垂直于纵向,分度螺栓结合。
常见误判与验收提示
误区一:把“有不停机框架”等同于“具备不停机收纸能力”。实际上若缺少副纸堆电机70M2、支撑耙/托板或下限位开关,框架只是空壳。误区二:链条不抖就忽视张力。链条拉长后低速可能看不出异常,但高速时牙排定位精度下降,导致收纸不齐。误区三:只看制动带转不转,不查电位器电压与摩擦轮罩磨损,结果进厂后纸张减速不一致、频繁蹭脏。
建议买家在交付前完成四项动作:盘车检查收纸滚筒轴承旷动与异响;复测牙排链条颜色编码、张力弹簧行程与导轨间隙;无纸低速观察5组制动模块的动态加减速并记录电位器电压;核对不停机收纸的支撑件、电机与限位开关。若卖家无法提供上述数据,应在合同中明确后续整改责任与费用上限。
结论:二手海德堡胶印机的收纸单元不是“末端附件”,而是影响印品质量、换纸效率与扩展能力的关键子系统。把收纸滚筒轴承间隙、牙排链条张力、5组制动模块状态以及不停机收纸的完整度纳入验机清单,能在交付前把隐性改造成本变成可谈判的价格空间,也为后续加装检测、喷码或自动码垛预留基础。