上世纪九十年代到2000年代中期的主流单张纸胶印机,罗兰700系列、高宝105U、海德堡SM74这一批设备的共同点是:主驱动几乎清一色采用直流电机加直流调速装置的组合,转速反馈靠测速发电机或增量编码器。这类结构性能成熟、维修配件在市面上仍能找到,但验机时需要一套与交流伺服机型完全不同的判据。买二手直流驱动胶印机,重点不是问电机转不转,而是要核对润滑档案、换向器状态和调速装置参数这三本账。本文把这些判据一项项拆开讲。
- 机座号决定润滑结构:200及以下机座的直流主电机是永久润滑,225至250机座在传动侧带补脂装置并定量给脂,260以上机座两侧轴承都要补脂,验机先看电机铭牌上的机座号。
- 补脂周期随转速剧烈变化:同一台225机座电机,1000转运行7500小时补一次,3000转时缩短到1500小时,查不到补脂记录的电机要按轴承已过寿评估。
- 换向器是直流电机的体检表:至少每600运行小时用干燥无绒布清洁一次,表面轻微棕褐色的氧化膜属于正常工况,千万不要让卖家车削掉。
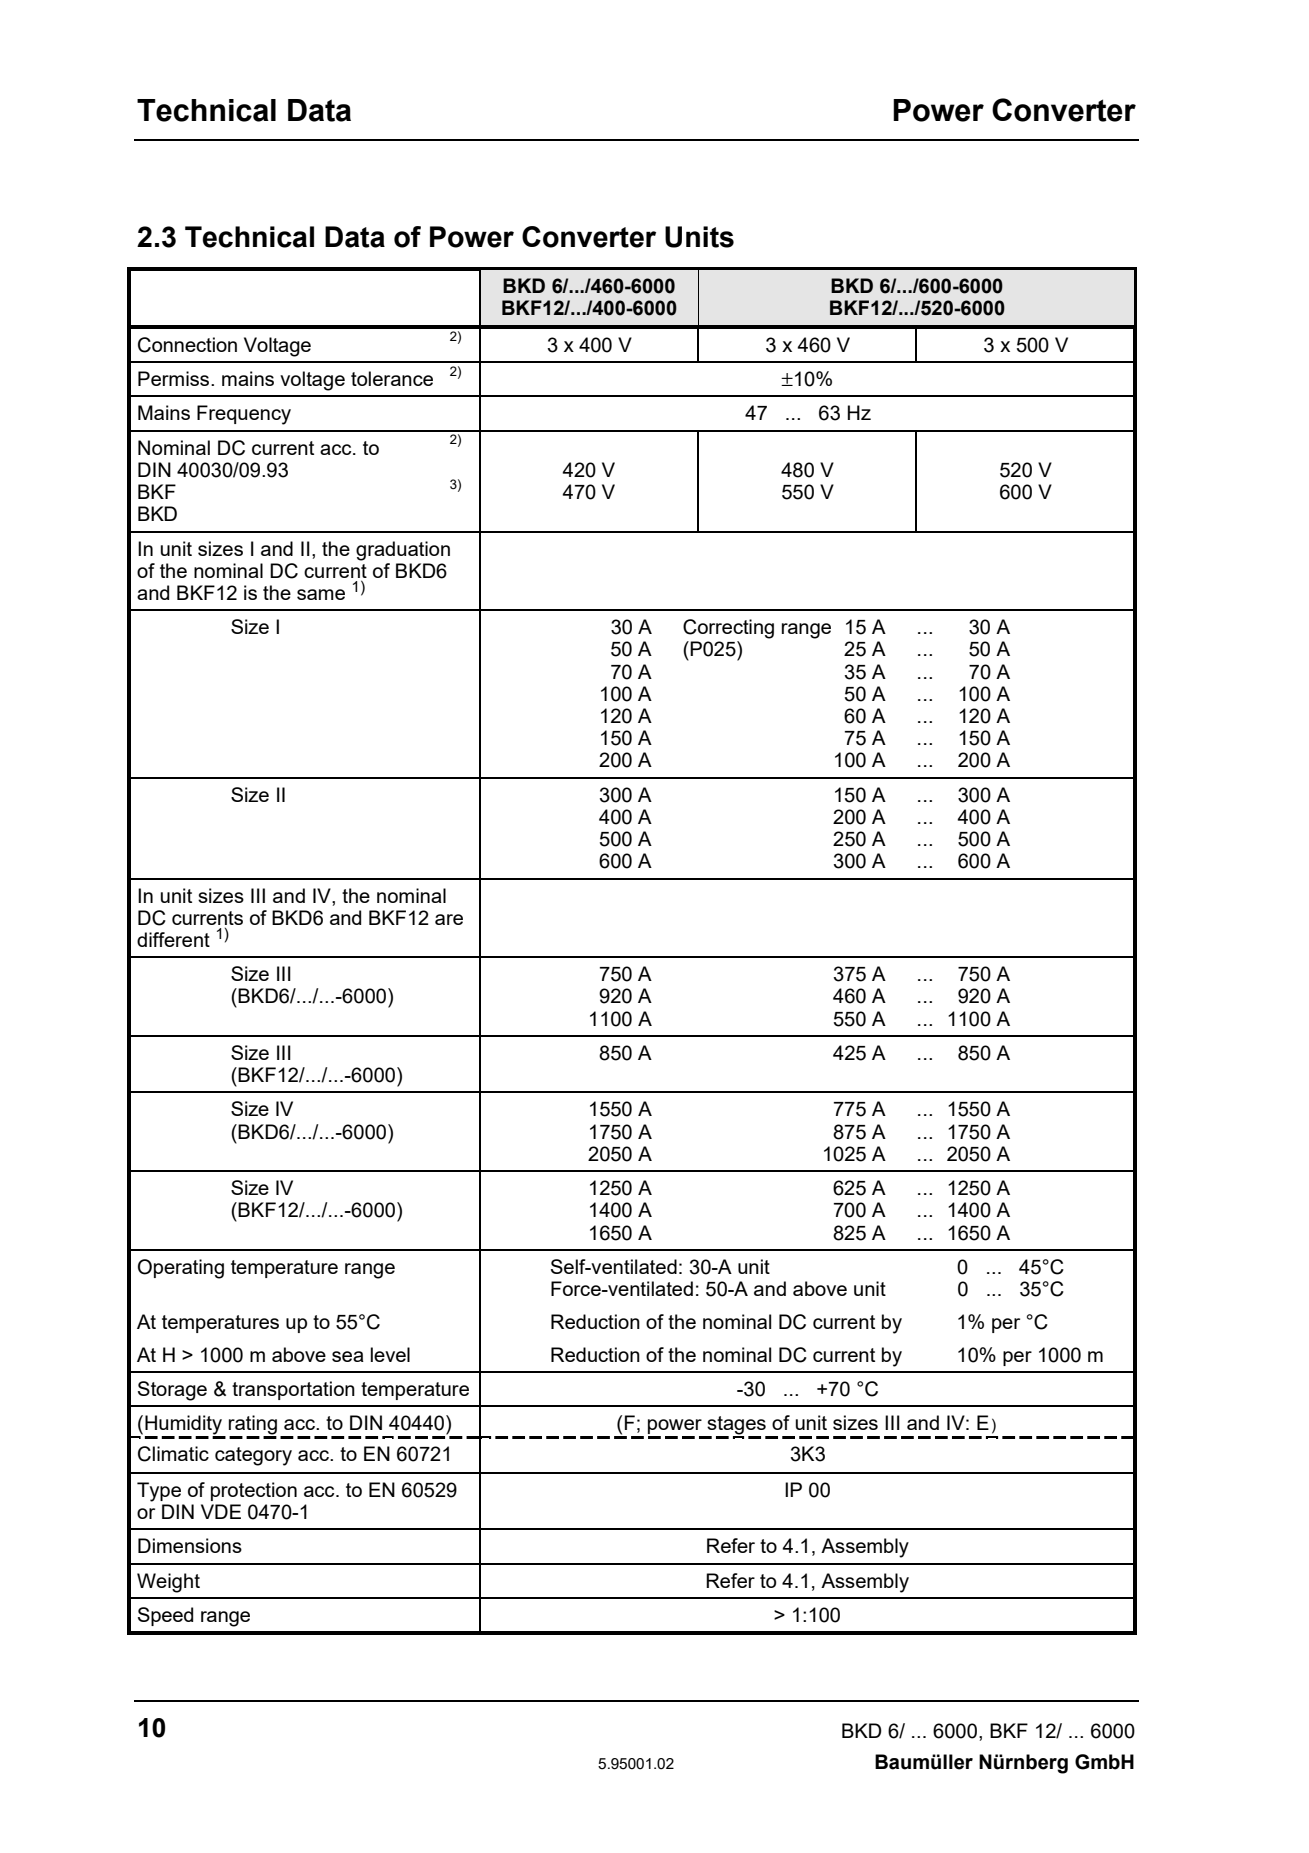
- 调速装置核对三参数:电网电压容差、频率范围与调速范围,主流机型要求电压容差正负百分之十、频率47到63赫兹、调速比大于1比100。
- 编码器有安装精度底线:驱动轴同心度最大0.1毫米、插入深度20毫米、壳体摆动不超过0.3毫米,超差会引起速度环振荡和套印漂移。
一、先看机座号,再谈轴承还有多少寿命
内通风直流主电机采用滚动轴承结构,不同机座号的维护逻辑差别极大。200及以下机座出厂即永久润滑,用户无需也不能补脂;225至250机座在传动侧装补脂装置,带给脂量调节;260以上机座则传动侧与非传动侧都要补。看机的时候先抄下机座号,再对号入座:如果卖家拿一台260以上机座的电机说从没补过脂,要么是记录丢失,要么就是润滑长期缺位,轴承寿命要打折评估。
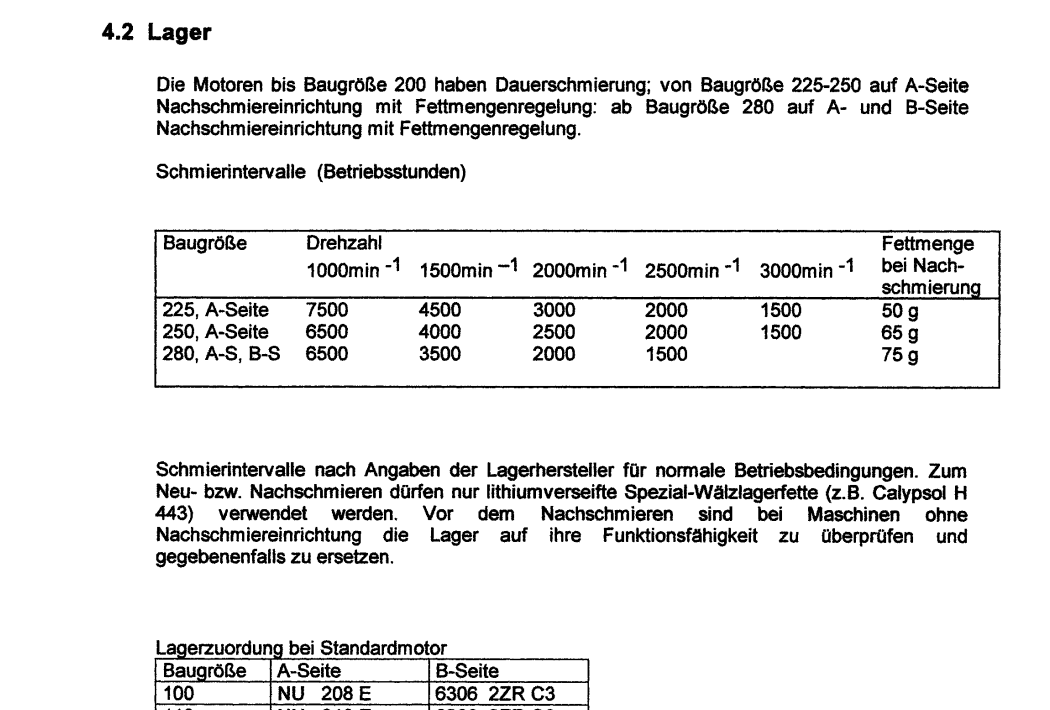
补脂间隔由机座号和实际运行转速共同决定,下表是标准电机的推荐值:
| 机座号 | 1000转/分 | 1500转/分 | 2000转/分 | 2500转/分 | 3000转/分 | 每轴承脂量 |
|---|---|---|---|---|---|---|
| 225(传动侧) | 7500h | 4500h | 3000h | 2000h | 1500h | 50g |
| 250(传动侧) | 6500h | 4000h | 2500h | 2000h | 1500h | 65g |
| 280(两侧) | 6500h | 3500h | 2000h | 1500h | 1500h | 75g |
给脂必须用锂皂基专用滚动轴承脂,每次补脂量严格按机座对应克数执行,宁少勿多。轴承过量充脂的发热比缺脂更隐蔽,手摸轴承座温度均匀才有参考意义。另外标准电机的轴承配置也有对照规律,例如100机座传动侧用NU208E圆柱滚子轴承、非传动侧用6306双面防尘盖深沟球轴承,280机座对应NU2220E与6316,询价备件时报轴承型号比报电机型号更高效。
二、换向器与碳刷:直流电机的现场判读
换向器表面至少每600运行小时要用干燥不掉毛的布清洁一次,清除碳粉和油污。判读表面状态时记住一条底线:均匀的浅棕色氧化膜是碳刷与铜片良好磨合的产物,有它在换向才平稳,任何车削或研磨这层膜的做法都是在破坏电机。真正要警惕的是条纹状烧痕、放射状灼点、粗糙台阶和不规则凹坑,这类损伤只能通过上机床车削修复,验机时看到就要压价或放弃。
碳刷部分重点看三处:刷辫是否完好、碳刷在刷握内能否自由滑动、刷握下沿距换向器表面是否保持在约1.5毫米。换新碳刷必须用细砂纸按旋转方向研磨出与换向器贴合的弧面,磨合后要把碳粉清理干净。刷握架换位后要对照出厂标记复位,标记错位会让碳刷偏离中性线,轻则火花变大,重则输出转矩不足。
三、滤尘与温升:小部件决定大故障
内通风电机的冷却风都要经过进风滤网,滤网应按脏污程度最迟每100运行小时清洁一次,环境粉尘大的车间还要进一步缩短间隔。干燥积尘用吸尘器或压缩空气从内向外吹,油腻的滤网用温水加中性洗涤剂洗净晾干。脏滤网的直接后果是电机温升抬高,最坏情况触发过热保护停机,印刷到一半的活件直接报废。验机时拆开滤网看一眼,比听卖家讲十分钟都有用。
四、调速装置:铭牌参数与参数菜单双重核对
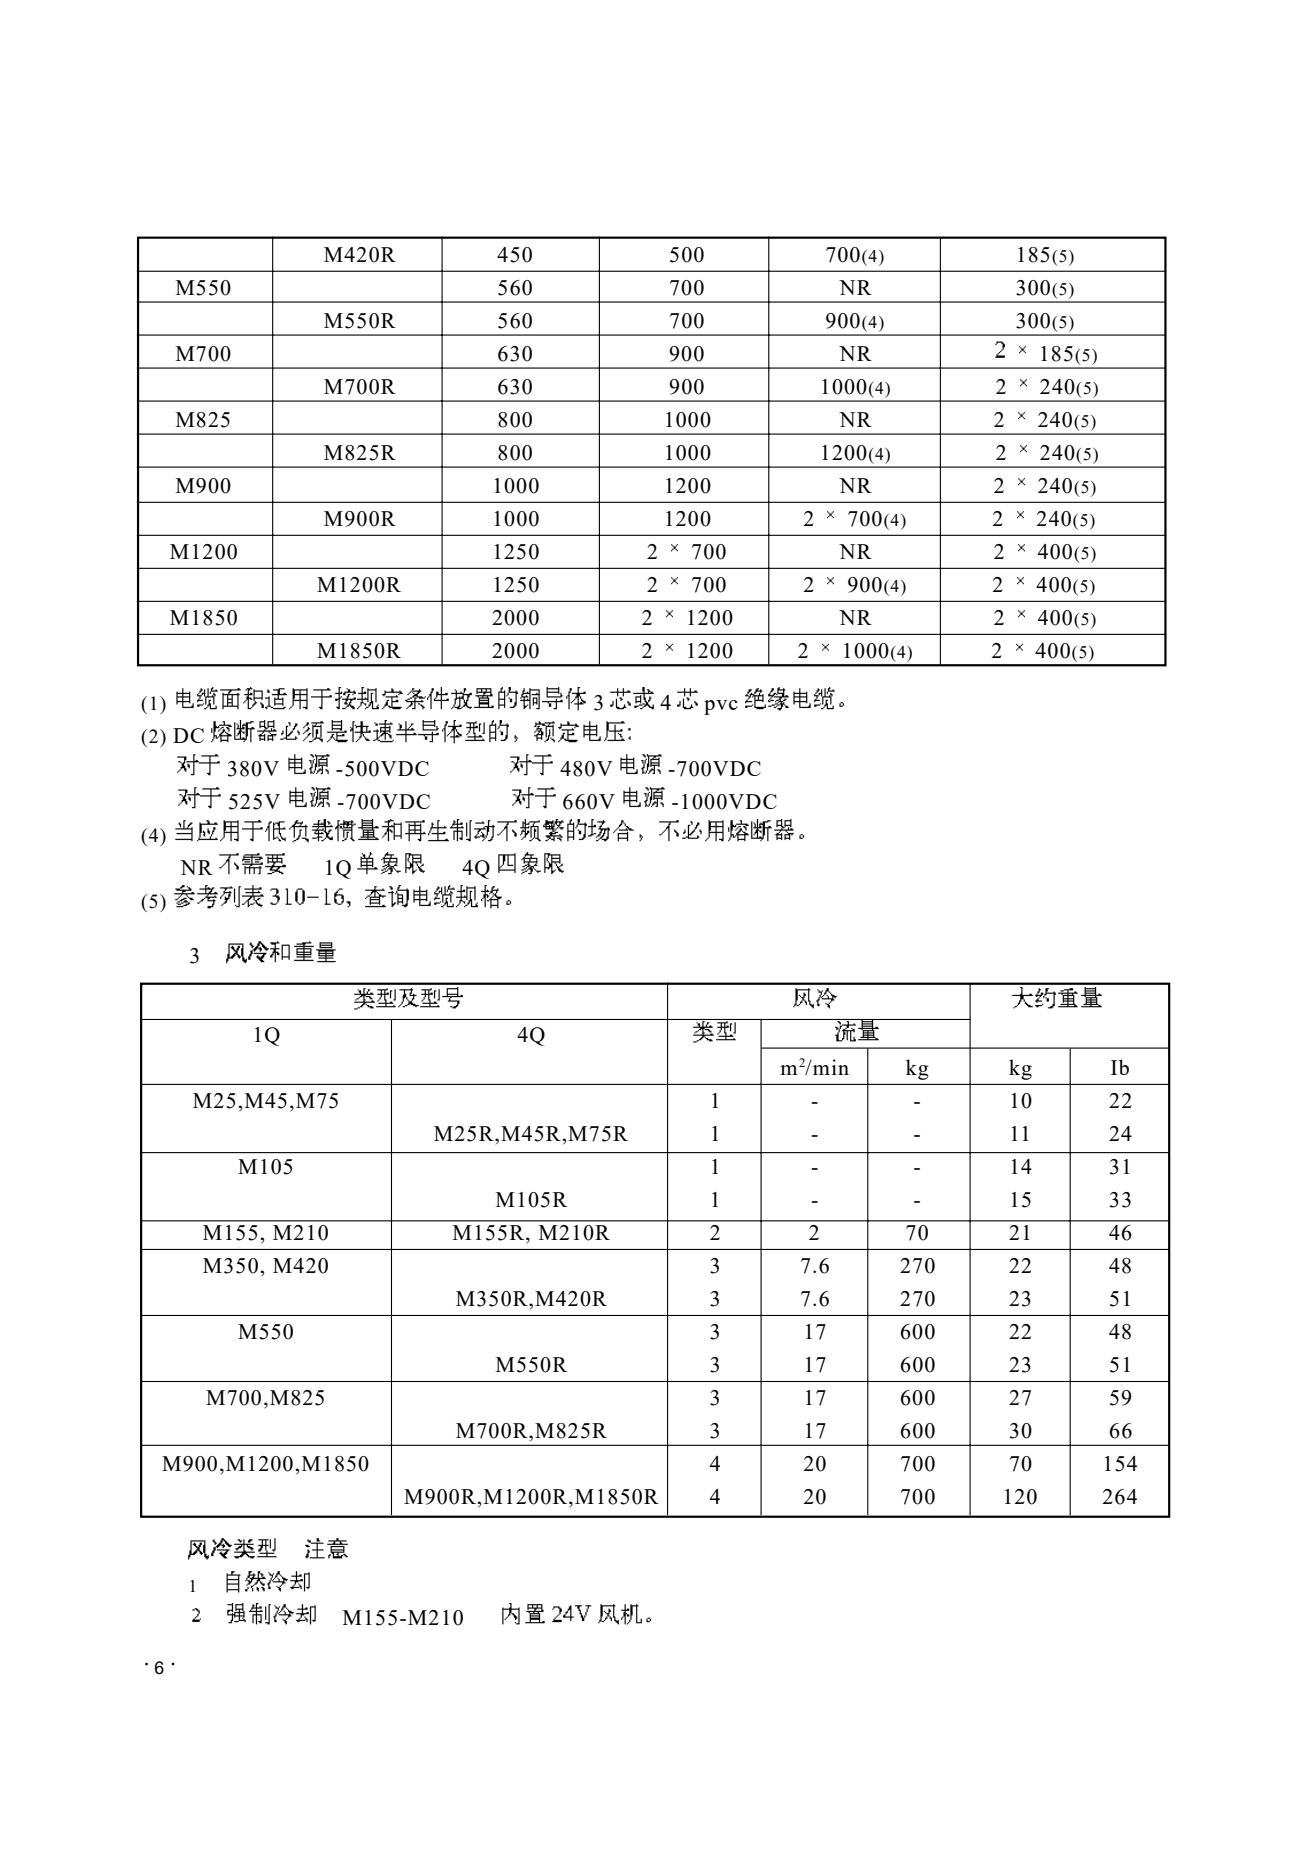
直流调速装置是主驱动系统的第二个验机重点。以罗兰700时代主流的六千系功率单元为例,接入电压有三相400伏、460伏、500伏三档,允许电网电压波动正负百分之十,频率范围47到63赫兹,调速比大于1比100,防护等级为IP00的开式结构,必须装在带通风的电气柜内。自通风的30安以下单元允许0至45摄氏度运行,50安以上强迫风冷机型只允许0至35摄氏度,环境温度超过55摄氏度后额定电流每度降额百分之一,海拔超过1000米每千米再降百分之十。高宝105U配套的Mentor系列直流调速器覆盖25安到1850安、7.5到750千瓦,同样要求电压容差正负百分之十、频率45到62赫兹,验机时先核对机柜铭牌与现场供电是否匹配。
参数菜单是第二个层面。老式直流调速器普遍有分级密码体系,一级密码打开可见参数的写权限,二级密码才能改全部参数,速度环的比例、积分、微分增益以及编码器反馈标定、两桥电流限幅都在深层菜单里。二手机最怕参数被人乱调过,有条件的话让懂行的师傅进菜单记录关键参数值,与新机默认值比对,偏差大的项要问清原因。
五、编码器:0.1毫米同心度不是玄学
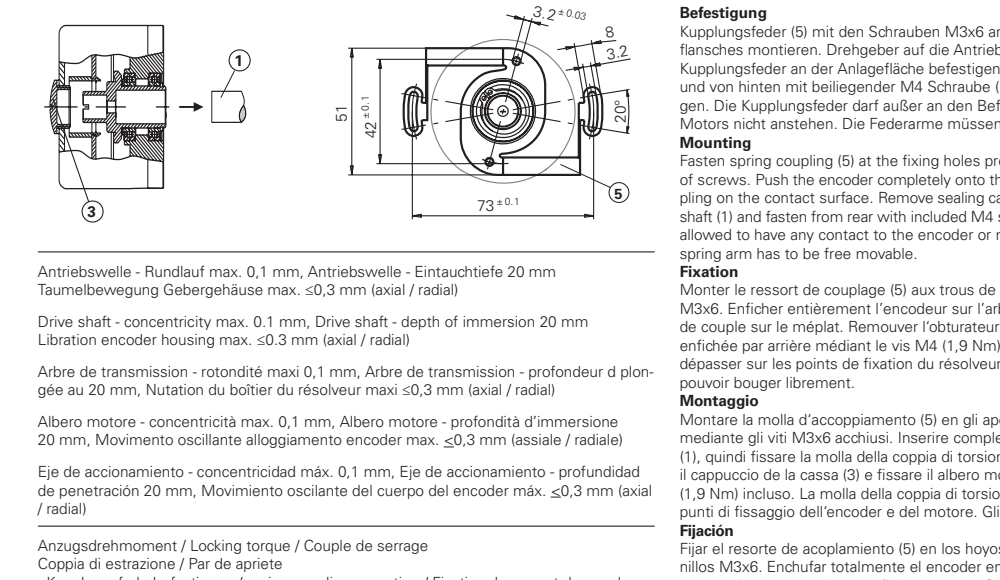
转速反馈环节里最娇气的是增量编码器。安装要求写得非常具体:驱动轴同心度最大0.1毫米,插入深度20毫米,编码器壳体摆动轴向径向都不超过0.3毫米,弹簧联轴器的锁定扭矩约1.2牛米,编码器自身轴承在3000转下寿命约8000小时,允许径向载荷20牛、轴向10牛,工作温度零下25到正85摄氏度。这些数值对应的现实判据是:编码器外壳不能受轴向径向挤压,所有弹性调整元件必须保留游隙来吸收热位移,绝不允许打开外壳。速度环振荡、低速爬行、套印纵向漂移,很多最后都查到编码器安装超差或轴承老化上。
常见误判与验收清单
现场最容易犯的三个误判:一是把氧化膜当烧伤要求车削换向器,砍掉的是电机寿命;二是只看电机空转不带载试机,电流限幅和两桥切换问题在空载下根本暴露不出来;三是忽略电气柜通风,调速装置规定的工作温度上限在闷热车间很容易被突破,降额运行就是降产能。建议把以下五项写进验收单:电机铭牌机座号与补脂装置配置对应核对;补脂与换向器清洁记录连续可查;换向器表面无灼点台阶、刷握间隙约1.5毫米;调速装置铭牌电压频率与现场供电一致、散热风机运转正常;编码器安装无挤压、同轴度合格。更多验机角度可以参考本站此前关于润滑系统保养判据的文章,选型本身可到在售设备列表按幅面和色组筛选。
结论:二手直流驱动胶印机的价值不在开机能不能转,而在润滑、换向与反馈这三条主线还剩多少余量。机座号定润滑结构、补脂表定轴承剩余寿命、600小时清洁周期定维护习惯、调速比与温度容差定装置健康度、0.1毫米同心度定编码器可靠性。五项都过得硬,这台机器的主驱动才算真正经得起下一轮十年的产量。