高宝印刷机主驱动异常怎么查?从跳闸、过流到复机验收的维修流程
主驱动故障,先保留现场再按顺序排查
高宝印刷机的主驱动承担整机或关键机组的加速、恒速和制动任务。现场常见异常包括按下启动后立即跳闸,低速可以运行、升速后过流,运行一段时间后温升报警,或者驱动器显示正常但机器无法建立稳定速度。此类故障同时涉及电气、控制和机械负载,直接反复复位,往往会让原始报警记录丢失,也可能扩大功率器件和电机的损伤。
正确的处理顺序应是:先安全隔离能源,再保存报警和参数状态,然后区分“驱动器不允许启动”“驱动器启动后保护”“驱动器正常但机械带不动”三类问题。维修人员还要结合具体机型、序列号、驱动器版本和现场改造情况核对资料,本文中的检查方法不能替代设备制造商的最新版技术要求。
安全提示:凡是打开电控柜、检查电机接线、接触直流母线、拆装电阻或进入滚筒和传动区域,必须先按停机程序断开主电源,执行挂锁挂牌,关闭相关供气,并使用合适的仪表确认残余电压已经降至允许值。制动电阻、直流母线和电机绕组可能在停机后继续存有危险能量。涉及盘车、联轴器、传动轴和滚筒的作业,还必须确认机械惯性、气压和液压能量已经释放。
一、从报警现象建立故障边界
启动失败时,先记录操作面板、驱动器显示屏和上位控制系统中的报警代码、报警时间及发生条件。不要只记录“过流”三个字,还要写明当时是空转、合压、走纸、升速还是制动。若每次都是按下启动后立即报警,优先检查启动许可、急停回路、联锁、驱动器使能和电机电缆;若运行几分钟后才报警,则要把温升、通风、机械摩擦和负载变化放在前面。
| 现场表现 | 优先方向 | 第一步确认 |
|---|---|---|
| 按启动立即跳闸 | 许可回路、短路、接地、参数范围 | 保存报警记录,确认电机端无明显短路 |
| 低速正常、升速过流 | 机械负载、加速时间、反馈信号 | 比较不同速度段的电流和转矩趋势 |
| 热机后报警 | 散热、风扇、轴承、制动电阻 | 记录冷机与热机温升差异 |
| 速度波动 | 编码器、反馈线、控制参数、联轴器 | 检查反馈状态是否丢脉冲或跳变 |
二、检查动力回路和电机侧状态
完成能源隔离并确认安全后,检查驱动器输入端、输出端、电机接线盒、接地线和电缆护套。重点看端子是否发热变色、压接是否松动、屏蔽层是否按要求连接,以及电缆是否在拖链、穿线口或检修后的位置受到挤压。对电机绕组的绝缘和相间状态进行测量时,必须使用与设备和变频/直流驱动系统相适配的测试方法,测量前断开可能被高压测试损坏的电子部件。
如果驱动器一使能就报输出异常,不能直接判定功率模块损坏。电机电缆受潮、接线端子污染、制动器未释放、机械卡阻,都可能造成相同表现。应在设备允许的条件下将电机侧与驱动侧分开确认,并由有资质的电气维修人员决定是否进行功率模块和电机绝缘测试。
主驱动附近的制动电阻和散热通道也要纳入检查。电阻表面有明显过热痕迹、接线端松动或风道被纸粉堵塞时,不能靠降低报警阈值继续生产。风扇不转、滤网堵塞和柜内温度过高,会使原本正常的驱动器在连续生产或频繁加减速时进入热保护。
三、机械负载是过流故障的另一条主线
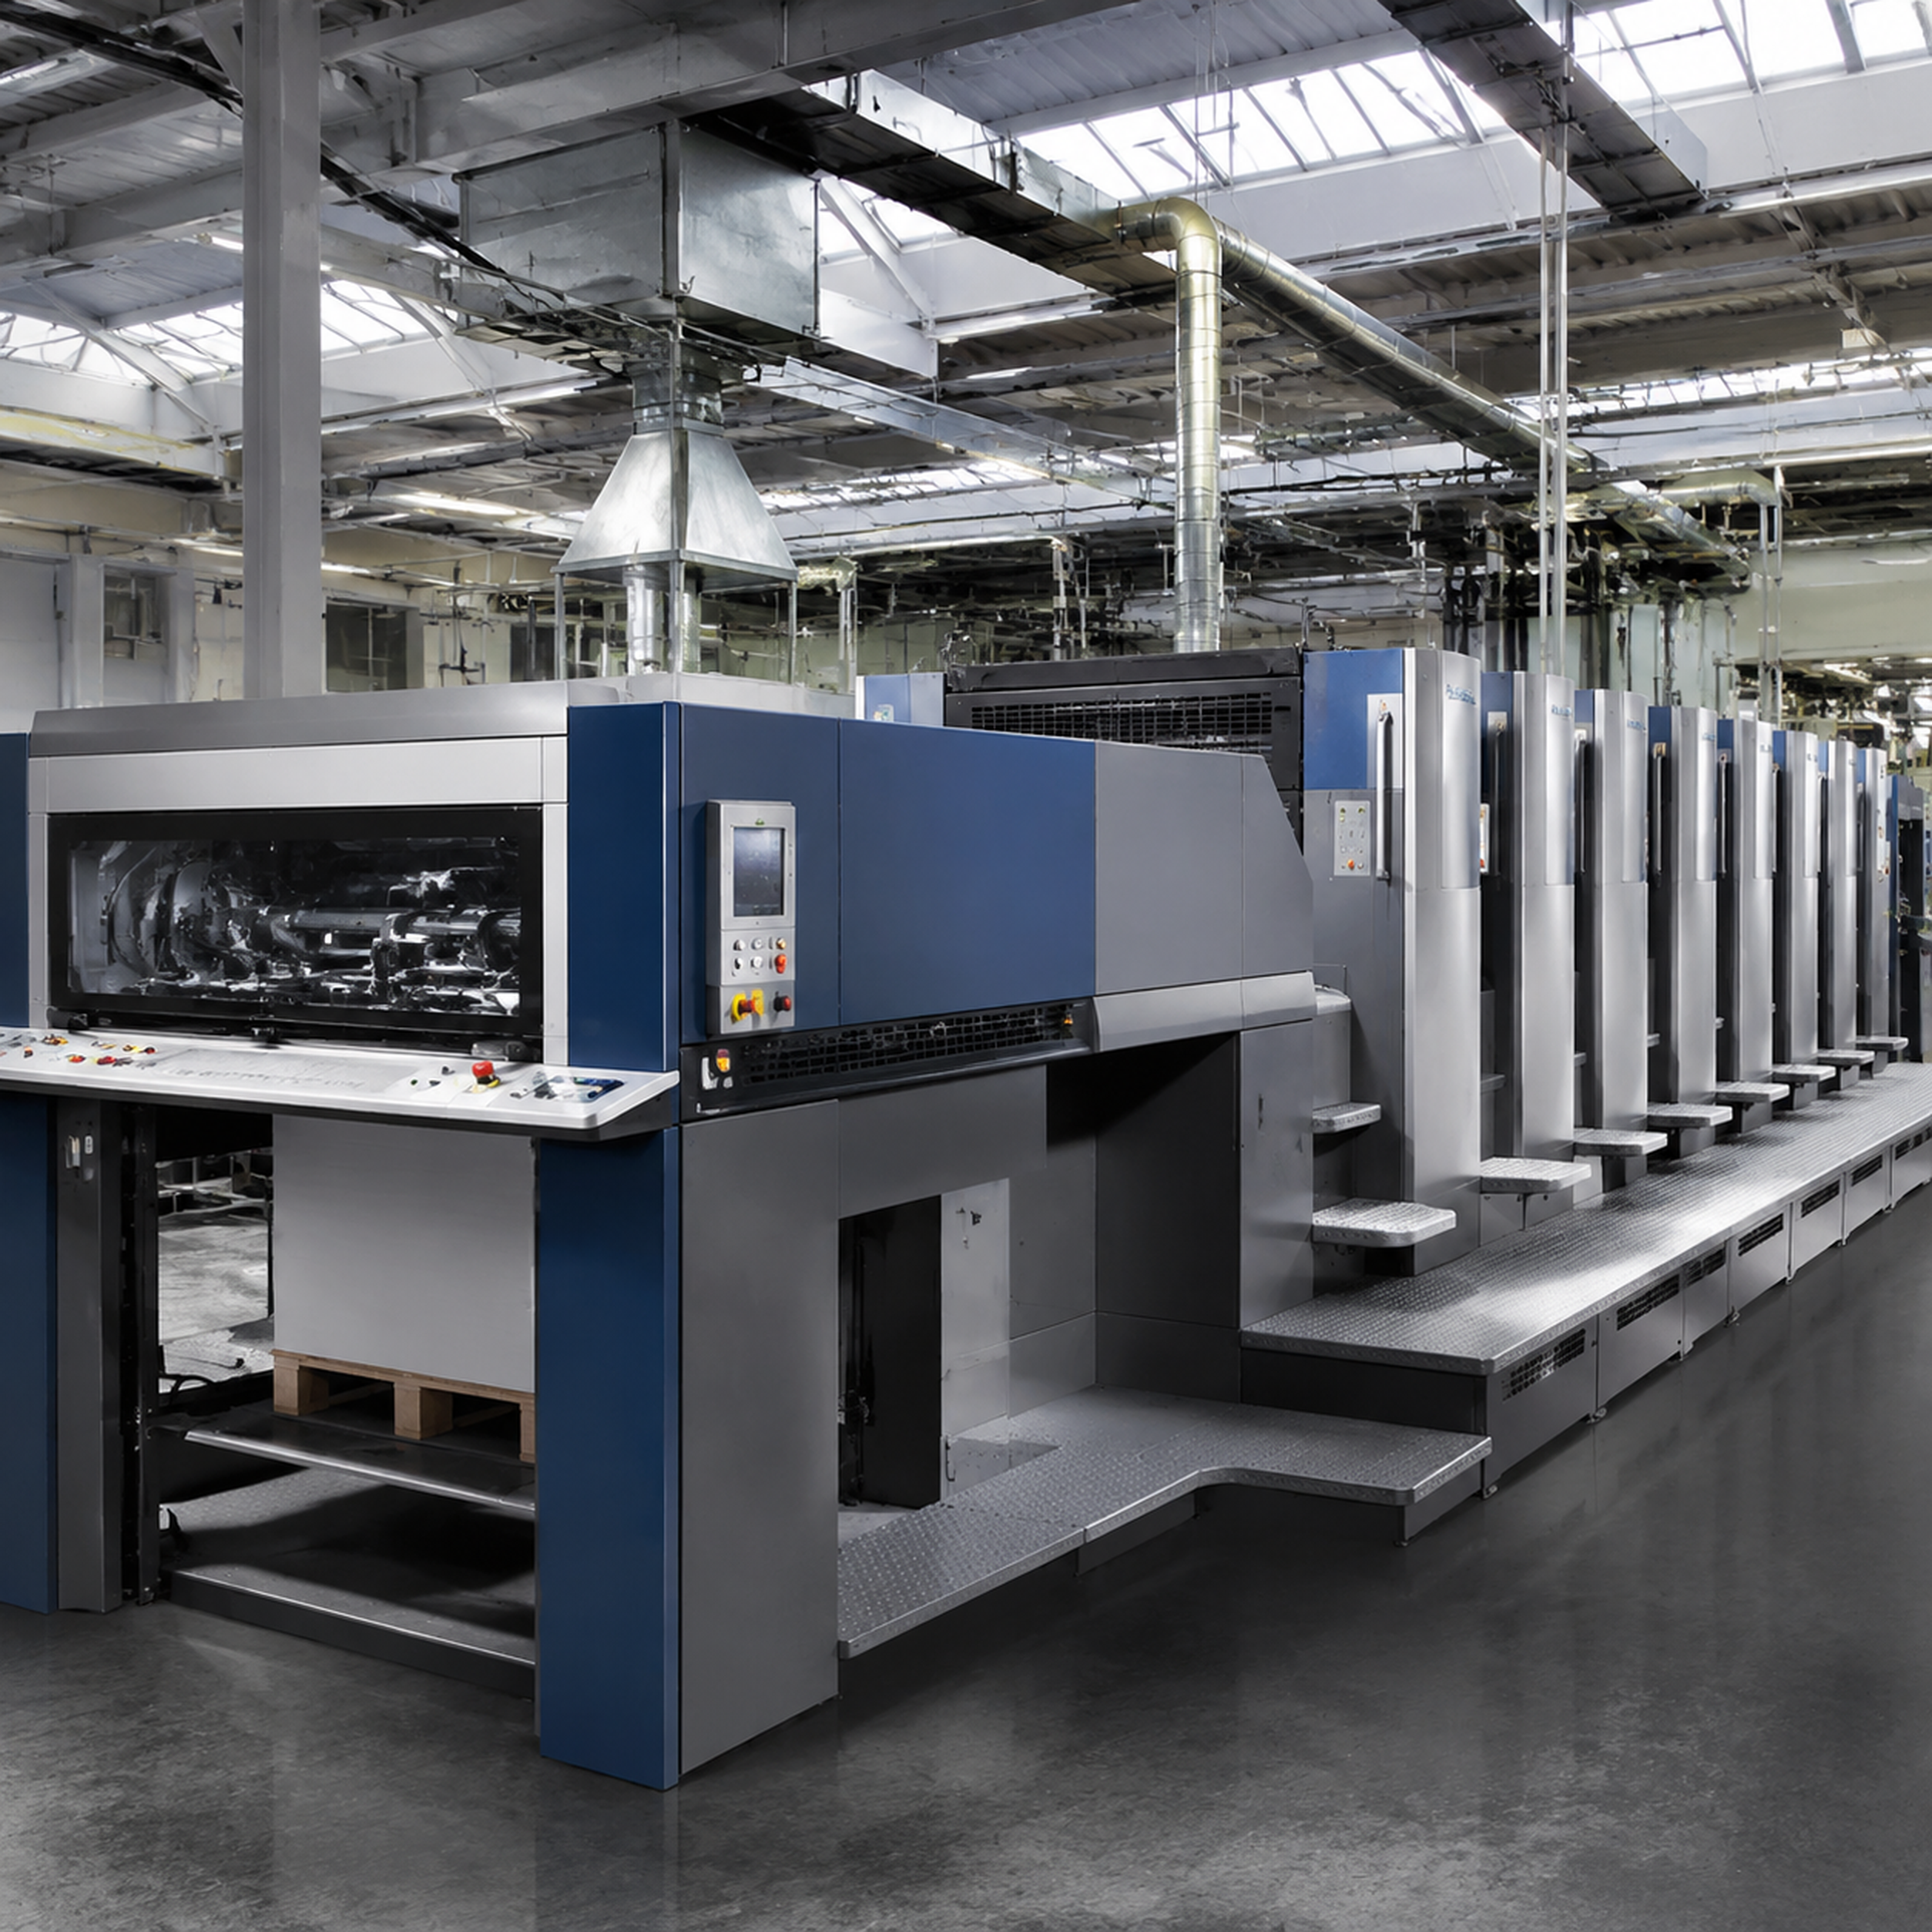
主驱动过流不一定源于电气故障。停机锁定后,应检查主电机联轴器、传动轴、齿轮啮合、滚筒咬合点及附属泵、风机的运行阻力。印刷机发生卡纸、异物进入、润滑不足或轴承损伤后,驱动器会通过提高电流维持速度,最终表现为加速失败或运行中跳闸。
检查机械负载时,先确认滚筒和传动部件可以按照设备规定的方法安全盘动,再观察是否存在某一角度阻力突然增大、周期性摩擦声或联轴器偏摆。不要为了验证故障而强行点动,也不要在防护罩拆除、人员处于夹点附近时进行远程启动。若怀疑滚筒间隙、压印压力或齿轮基准发生变化,应由熟悉该机型的维修人员继续处理。
- 空载盘动阻力异常:优先检查机械干涉、轴承、齿轮和润滑。
- 空载正常、合压后电流快速上升:检查压印、滚筒间隙及相关执行机构。
- 特定速度段出现周期性电流波动:检查联轴器、编码器反馈和旋转部件平衡。
- 维修后噪声与温升同步增加:立即停机复核装配位置,不要用长时间运行“磨合”。
四、参数和反馈信号要逐项核对
更换驱动器、控制板、存储模块或电机后,最容易出现的问题是“硬件换好了,但参数集不匹配”。应先保留原参数和版本信息,再按照设备配置核对电机额定电流、最大电枢电流、制动电流、励磁相关参数、加减速时间、速度给定和反馈方向。不同功率组合不能套用同一组数值;电流捕获相关负载和参数也必须与实际电机、驱动器及改造状态一致。
涉及参数写入、程序下载或控制器复位时,应使用匹配的维护工具和版本,并在无电流状态下连接接口。任何参数修改都要记录修改前后数值、操作者和试机结果。若更换存储模块或控制程序,先完成原数据备份,再导入操作系统、用户程序和设备数据,不能把临近机台的文件直接覆盖到当前设备。
五、复机必须分阶段验证
故障排除后不要直接恢复生产速度。复机前应检查电控柜内无遗留工具,防护罩、端盖、接地、线束和管路全部复位,确认急停及联锁功能正常。首次上电只观察控制系统和驱动器状态,确认没有异常气味、异常声响或快速升温;随后按设备规定低速点动或空载运行,观察电流、速度反馈、振动和制动过程。
- 低速空载运行,确认启动、停止、加速和减速无报警。
- 低速走纸,检查输纸、合压、套印和收纸机构是否受到主驱动恢复的影响。
- 逐步提升到常用速度,记录电流、温升、反馈速度和报警状态。
- 连续运行一段稳定时间后,再抽检印品质量和机组同步。
- 将故障代码、测量值、调整项、更换件和验收结果写入维修记录。
再次提醒:盘车、点动和解除制动都必须由经过培训的人员执行。手和身体不得处于滚筒咬合区、联轴器、齿轮和传动链条夹点。任何保护装置被拆除或联锁被旁路时,不得投入生产。
结语
高宝印刷机主驱动故障的有效处理,核心不是更快地按下复位键,而是把报警信息、动力回路、机械负载、参数集和反馈信号放在同一条诊断链上。先锁定风险,再区分故障边界,最后通过低速、走纸、升速和连续运行逐级验收,才能减少重复跳闸和换件误判。车间可将本文流程改成机台点检表,长期记录电流、温升和报警趋势,把突发停机转化为可计划的维修任务。
文中配图为印刷设备维修场景示意图,用于说明检查位置和流程,不代表特定客户现场。